
Bu yazıyı yapay zekâ ile özetle Tercih ettiğiniz asistanda bu yazının özetini açın
Kaynak dikişi taşlama, kaynak sonrasında oluşan fazla metalin kontrollü biçimde uzaklaştırılması, yüzeyin tesviye edilmesi ve sonraki boya, kaplama, polisaj veya montaj işlemlerine uygun hale getirilmesi için uygulanan mekanik yüzey işleme prosesidir. Doğru sonuç yalnızca taşlama makinesinin gücüne bağlı değildir; kaynak dikişinin geometrisi, ana malzeme, kaldırılacak metal miktarı, aşındırıcı tipi, devir, makine ergonomisi ve operatörün uyguladığı baskı birlikte değerlendirilmelidir.
Kaynaklı imalat sektöründe yanlış taşlama tekniği; ana malzemenin gereğinden fazla incelmesine, yüzeyde oyuk oluşmasına, aşırı ısınmaya, çiziklerin derinleşmesine ve sonraki yüzey işlemlerinin kalitesinin düşmesine neden olabilir. Bu nedenle kaynak dikişi taşlama makinesi seçimi, yapılacak işlemin yalnızca hızını değil, yüzey kalitesini ve toplam işlem maliyetini de belirleyen teknik bir karardır.
Kaynak dikişini hızlı kaldırmak ile doğru taşlamak aynı şey değildir. Profesyonel taşlama prosesinin amacı, gerekli miktardaki kaynak fazlalığını minimum ana malzeme kaybıyla ve kontrollü yüzey geometrisi oluşturarak uzaklaştırmaktır.
Kaynak Dikişi Taşlama Neden Yapılır?
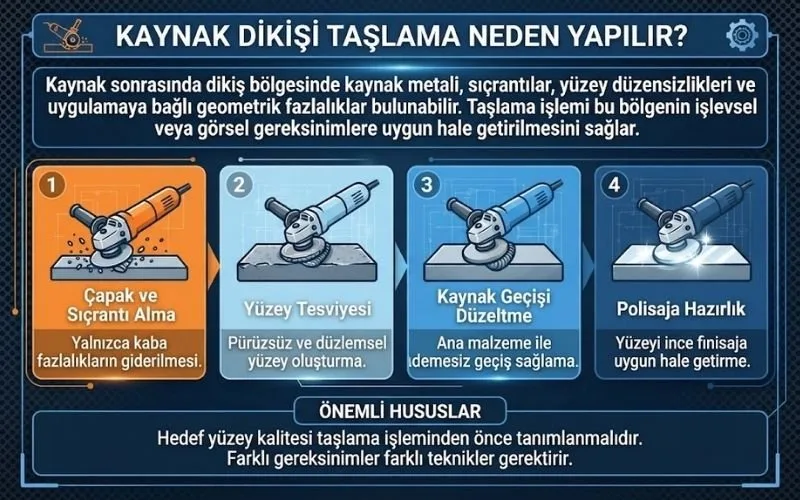
Kaynak sonrasında dikiş bölgesinde kaynak metali, sıçrantılar, yüzey düzensizlikleri ve uygulamaya bağlı geometrik fazlalıklar bulunabilir. Taşlama işlemi bu bölgenin işlevsel veya görsel gereksinimlere uygun hale getirilmesini sağlar.
Taşlama ihtiyacı her kaynaklı parçada aynı değildir. Bazı konstrüksiyonlarda yalnızca çapak ve sıçrantıların alınması yeterliyken, görünür yüzeylerde kaynak dikişinin ana malzeme ile daha düzgün bir geçiş oluşturması veya polisaj öncesinde kontrollü şekilde tesviye edilmesi gerekebilir.
Bu nedenle kaynak dikişi taşlama işlemi başlamadan önce hedef yüzey kalitesi tanımlanmalıdır. Kaynak fazlalığının alınması, yüzey tesviyesi, kaynak geçişinin düzeltilmesi ve polisaja hazırlık aynı işlem olarak değerlendirilmemelidir.
Kaynak Dikişi Taşlama Teknikleri Nelerdir?
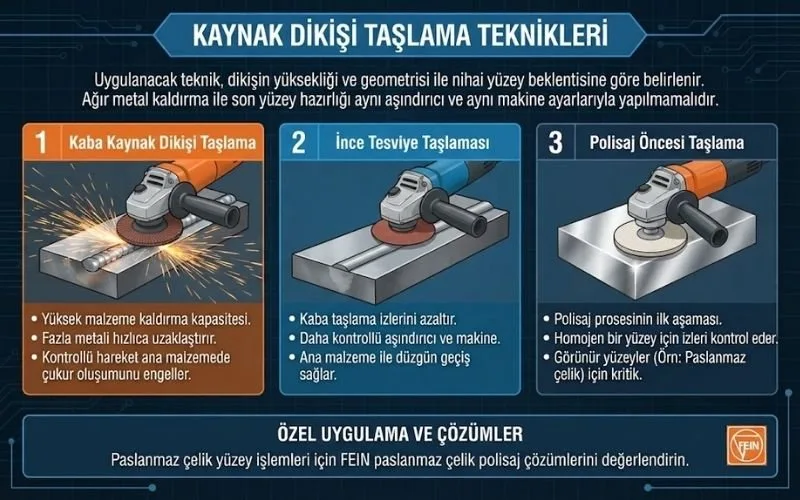
Uygulanacak teknik, dikişin yüksekliği ve geometrisi ile nihai yüzey beklentisine göre belirlenir. Ağır metal kaldırma ile son yüzey hazırlığı aynı aşındırıcı ve aynı makine ayarlarıyla yapılmamalıdır.
Kaba Kaynak Dikişi Taşlama
Kaba taşlama, kaynak dikişinin ana metalden belirgin şekilde yüksek olduğu durumlarda fazla malzemenin hızlı şekilde uzaklaştırılması için kullanılır. Buradaki amaç yüzeyi hemen parlak hale getirmek değil, kontrollü metal kaldırma ile dikişi hedef geometriye yaklaştırmaktır.
Bu aşamada yüksek malzeme kaldırma kapasitesi önemli olmakla birlikte, makinenin dikişe sürekli aynı noktadan aşırı baskıyla uygulanması ana malzemede çukur oluşturabilir. Bu nedenle taşlama hareketi kontrollü ve yüzeye göre dengeli yapılmalıdır.
İnce Tesviye Taşlaması
Kaba taşlama sonrasında yüzeyde kalan izlerin azaltılması için daha kontrollü bir aşındırıcı ve uygun makine kullanılır. Bu aşama özellikle kaynak dikişinin ana malzeme ile daha düzgün bir geçiş oluşturması gereken uygulamalarda önemlidir.
Polisaj Öncesi Taşlama
Paslanmaz çelik gibi görünür yüzeylerde kaynak dikişi taşlama, çoğu zaman polisaj prosesinin ilk aşamasıdır. Amaç yalnızca kaynak metalini kaldırmak değil, sonraki aşamada daha homojen bir yüzey elde edilebilmesi için taşlama izlerinin kontrollü tutulmasıdır.
Paslanmaz çelik yüzey işlemleri için özel uygulamalar incelemek isteyen kullanıcılar FEIN paslanmaz çelik polisaj çözümlerini de değerlendirebilir.
Kaynak Dikişi Taşlamada Doğru Aşındırıcı Nasıl Seçilir?
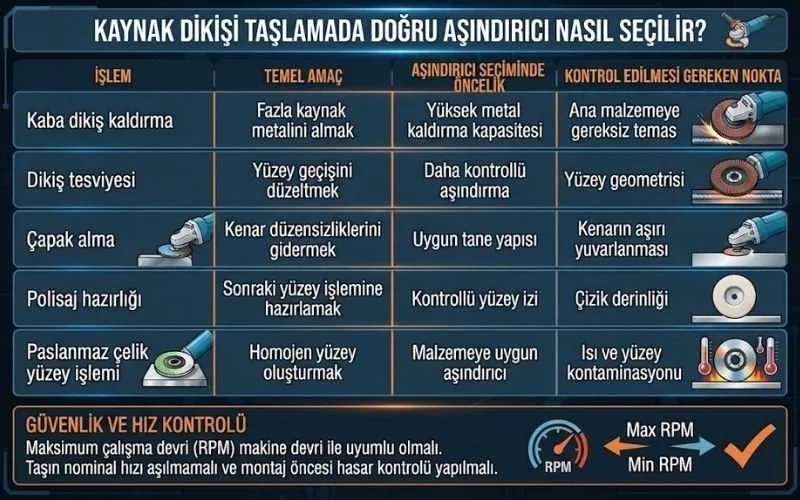
Aşındırıcı seçimi kaynak dikişi taşlamanın en kritik değişkenlerinden biridir. Kullanılan taş veya disk; ana malzemenin türüne, kaldırılacak metal miktarına ve istenen yüzey kalitesine uygun olmalıdır.
| İşlem | Temel Amaç | Aşındırıcı Seçiminde Öncelik | Kontrol Edilmesi Gereken Nokta |
|---|---|---|---|
| Kaba dikiş kaldırma | Fazla kaynak metalini almak | Yüksek metal kaldırma kapasitesi | Ana malzemeye gereksiz temas |
| Dikiş tesviyesi | Yüzey geçişini düzeltmek | Daha kontrollü aşındırma | Yüzey geometrisi |
| Çapak alma | Kenar düzensizliklerini gidermek | Uygun tane yapısı | Kenarın aşırı yuvarlanması |
| Polisaj hazırlığı | Sonraki yüzey işlemine hazırlamak | Kontrollü yüzey izi | Çizik derinliği |
| Paslanmaz çelik yüzey işlemi | Homojen yüzey oluşturmak | Malzemeye uygun aşındırıcı | Isı ve yüzey kontaminasyonu |
Aşındırıcı ürünün üzerinde belirtilen maksimum çalışma devri makinenin gerçek spindle/devir değeriyle uyumlu olmalıdır. OSHA düzenlemelerinde de taşın nominal maksimum hızının aşılmaması ve taşın montaj öncesinde hasar açısından kontrol edilmesi gerektiği belirtilmektedir.
Kaynak Dikişi Taşlamada Devir ve Baskı Nasıl Ayarlanır?
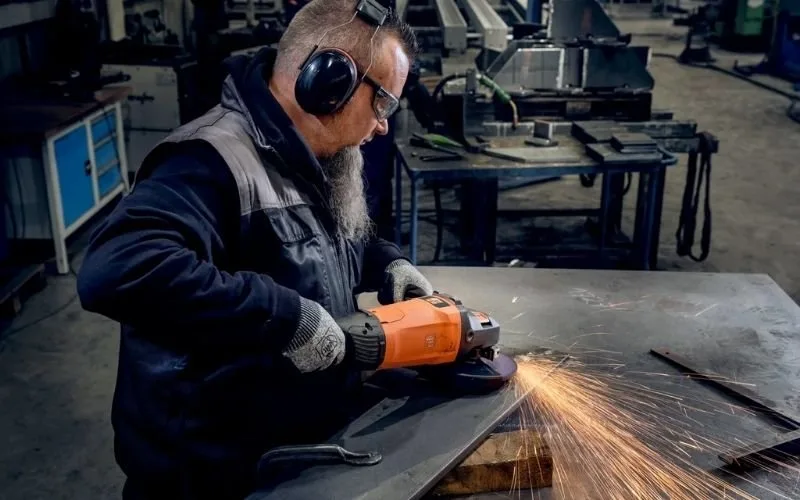
Taşlama performansını yalnızca motor gücü belirlemez. Devir ile uygulanan baskı arasındaki ilişki de önemlidir. Gereğinden fazla baskı, aşındırıcının çalışma karakterini bozabilir, yüzey sıcaklığını artırabilir ve ana malzemenin gereksiz şekilde kaldırılmasına neden olabilir.
Diğer taraftan yetersiz temas veya yanlış hareket paterni işlem süresini uzatabilir. Bu nedenle operatör, makineyi yüzeye zorlamak yerine uygun aşındırıcı ve doğru çalışma parametreleriyle kontrollü metal kaldırmayı hedeflemelidir.
| Değişken | Fazla Olması | Yetersiz Olması | Proses Etkisi |
|---|---|---|---|
| Devir | Aşırı ısınma ve aşındırıcı yükü | Düşük işlem performansı | Yüzey ve işlem süresi etkilenir |
| Baskı | Isı ve malzeme kaybı | Yavaş metal kaldırma | Operasyon verimi değişir |
| İlerleme | Düzensiz yüzey | İşlem süresinin uzaması | Yüzey homojenliği etkilenir |
| Taş seçimi | Yüzey hasarı riski | Yetersiz kaldırma | Prosesin karakterini belirler |
Kaynak Dikişi Taşlama Makinesi Seçerken Hangi Özelliklere Bakılmalı?
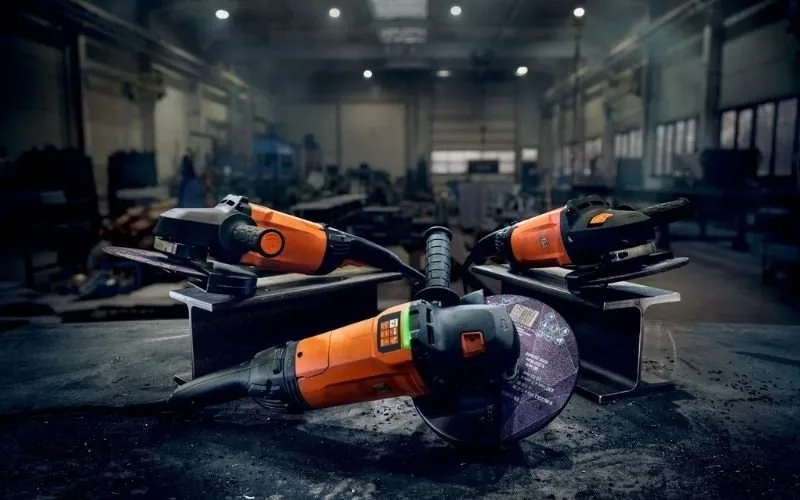
Profesyonel makine seçiminde nominal watt değeri tek başına yeterli değildir. Kaynak dikişinin büyüklüğü, çalışma süresi, erişim alanı, yüzey geometrisi ve kullanılacak aşındırıcı sistem birlikte değerlendirilmelidir.
| Teknik Kriter | Neden Önemli? | Hangi Uygulamada Öne Çıkar? |
|---|---|---|
| Motor gücü | Yük altında çalışma kapasitesini etkiler | Ağır metal kaldırma |
| Devir aralığı | Aşındırıcı ve yüzey işlemine uyumu belirler | Farklı taşlama ve finisaj işlemleri |
| Tork davranışı | Yük altında devir stabilitesini etkiler | Kalın kaynak dikişleri |
| Ergonomi | Uzun süreli kullanımda operatör yükünü etkiler | Seri üretim |
| Soğutma sistemi | Termal yükün yönetilmesine yardımcı olur | Uzun süreli taşlama |
| Devir kontrolü | Farklı aşındırıcılarla proses kontrolü sağlar | Taşlama ve yüzey finisajı |
| Güvenlik sistemleri | Kickback ve aşırı yük gibi risklerin yönetilmesine yardımcı olur | Profesyonel saha ve üretim |
Profesyonel taşlama uygulamalarında farklı makine mimarilerini karşılaştırmak için FEIN taşlama ve polisaj makineleri kategorisi incelenebilir.
Dirsekli Taşlama Makinesi Kaynak Dikişlerinde Ne Zaman Kullanılır?
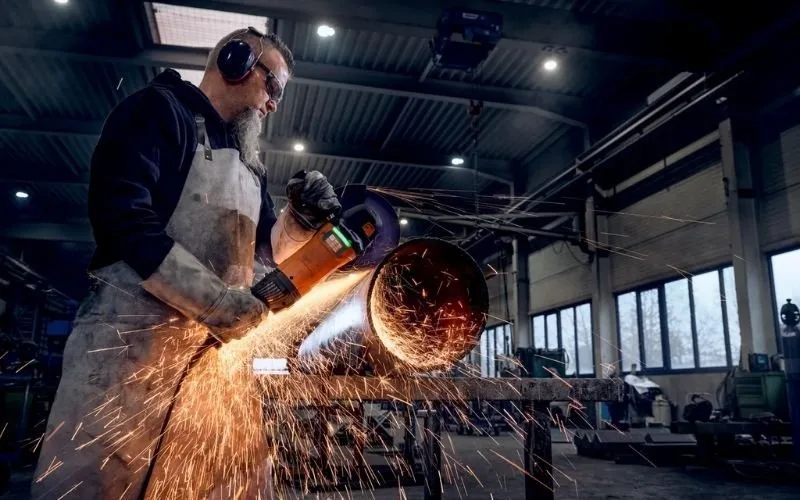
Kaynaklı parçaların tamamı aynı geometriye sahip değildir. Boru bağlantıları, köşe kaynakları, dar bölgeler ve erişimi kısıtlı konstrüksiyonlarda standart gövdeli bir makinenin çalışma alanına ulaşması zorlaşabilir.
Bu tür uygulamalarda dirsekli taşlama makinesi, makine geometrisinin çalışma bölgesine daha uygun hale gelmesi sayesinde erişim avantajı sağlayabilir. Özellikle yüzeye yaklaşma açısının kritik olduğu bölgelerde makine tasarımı, taşlama performansı kadar önemlidir.
Bu kullanım senaryoları için FEIN dirsekli taşlama makineleri değerlendirilebilir.
Kalıpçı Taşlama Makinesi Kaynak Dikişinde Kullanılır mı?
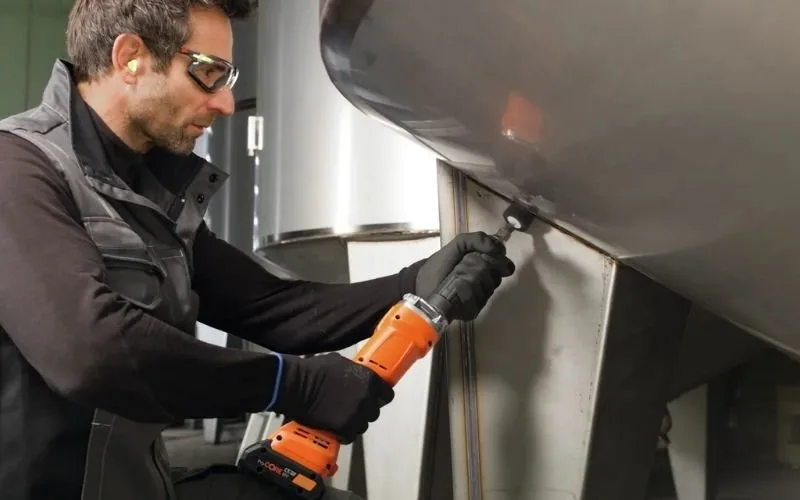
Kalıpçı taşlama makineleri, özellikle küçük çaplı aşındırıcılarla hassas ve erişimi sınırlı bölgelerde çalışma ihtiyacının bulunduğu uygulamalarda farklı bir avantaj sunar. Büyük kaynak dikişinin hızlı şekilde kaldırılmasından ziyade küçük bölgelerde düzeltme, çapak alma veya hassas yüzey işlemleri için daha uygun olabilir.
Dolayısıyla kalıpçı taşlama makinesi ile klasik ağır hizmet tipi taşlama makinesi aynı görev için değerlendirilmemelidir. Makine seçimi yapılırken kaldırılacak malzeme miktarı ve erişilebilir alan belirleyici olmalıdır.
Hassas erişim gerektiren uygulamalar için FEIN kalıpçı taşlama makineleri incelenebilir.
Sabit Şeritli Taşlama Makineleri Kaynak Dikişlerinde Ne Sağlar?
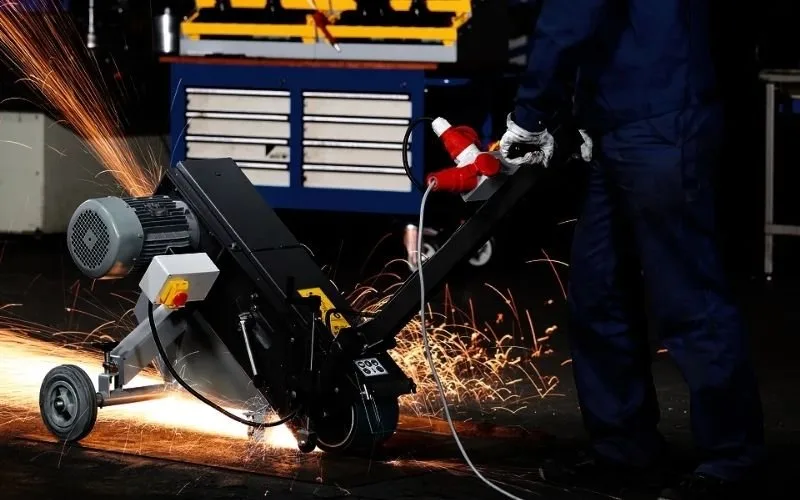
Sabit şeritli taşlama sistemleri, taşınabilir bir makineyle parçaya gidilmesi yerine iş parçasının kontrollü bir taşlama istasyonunda işlenmesine olanak tanır. Bu yapı özellikle tekrarlı üretim proseslerinde proses standardizasyonu açısından değerlidir.
Kaynaklı parçaların belirli bölgelerinde sürekli aynı taşlama işlemi uygulanıyorsa sabit sistemler, operatör hareketlerinin azaltılması ve prosesin daha tekrarlanabilir hale getirilmesi açısından değerlendirilebilir.
Bu tür üretim senaryolarında FEIN sabit şeritli taşlama makineleri farklı bir makine alternatifi olarak incelenebilir.
Kaynak Dikişi Taşlamada Paslanmaz Çelik Neden Farklıdır?
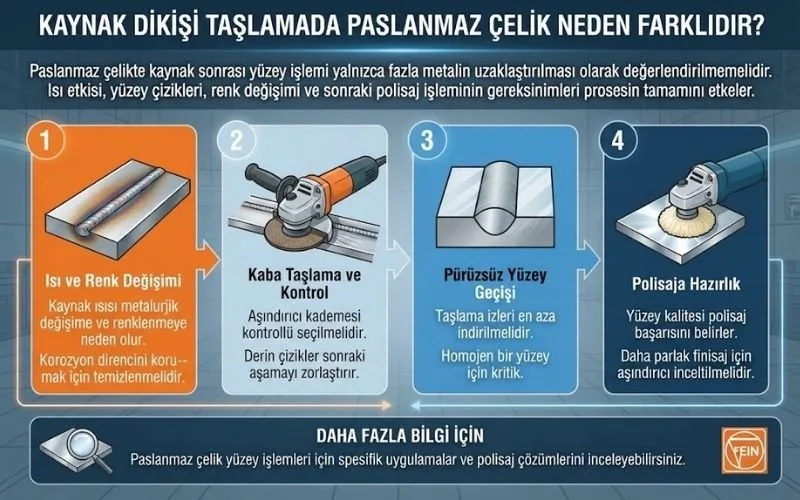
Paslanmaz çelikte kaynak sonrası yüzey işlemi yalnızca fazla metalin uzaklaştırılması olarak değerlendirilmemelidir. Isı etkisi, yüzey çizikleri, renk değişimi ve sonraki polisaj işleminin gereksinimleri prosesin tamamını etkiler.
Özellikle görünür yüzeylerde kaba taşlama izlerinin sonraki aşamaya taşınması işlem süresini artırabilir. Bu nedenle aşındırıcı kademesi kontrollü seçilmeli ve taşlama sonrasında hedeflenen yüzey kalitesine göre polisaj aşamasına geçilmelidir.
Paslanmaz çelik yüzeylerde kaynak sonrası işlem hakkında daha spesifik uygulamalar için paslanmaz çelik polisaj çözümlerini inceleyebilirsiniz.
Kaynak Dikişi Taşlamada En Sık Yapılan Hatalar
- Makineyi yalnızca watt değerine göre seçmek
- Taşın maksimum çalışma devrini kontrol etmemek
- Aşındırıcıyı malzeme türüne göre seçmemek
- Kaynak dikişini tek geçişte tamamen yok etmeye çalışmak
- Ana malzemeye gereğinden fazla baskı uygulamak
- Taşlama ile polisajı aynı işlem olarak değerlendirmek
- Dar bölgelerde yanlış gövde geometrisine sahip makine kullanmak
- Taşlama taşını montajdan önce hasar açısından kontrol etmemek
- Koruyucu ekipman ve makine koruyucularını ihmal etmek
Özellikle aşındırıcı taşın devir sınırının aşılması ciddi güvenlik riski oluşturabilir. OSHA, taşlama taşlarının montaj öncesi kontrol edilmesini, uygun koruyucuların kullanılmasını ve taşın belirtilen maksimum çalışma hızının aşılmamasını şart koşan kurallar yayımlamaktadır.
Kaynak Dikişi Taşlama İçin Güvenli Çalışma Prosedürü
Taşlama işlemine başlamadan önce makine, aşındırıcı ve iş parçası kontrol edilmelidir. Taşın makineyle uyumu, maksimum devir değeri, bağlantı sistemi ve koruyucunun doğru konumu doğrulanmalıdır.
| Kontrol Aşaması | Kontrol Edilecek Nokta | Proses Amacı |
|---|---|---|
| 1. Makine kontrolü | Kablo, gövde, spindle ve koruyucu | Makinenin çalışmaya uygunluğunu doğrulamak |
| 2. Aşındırıcı kontrolü | Çatlak, hasar, tip ve maksimum devir | Uygun sarf malzemesi kullanmak |
| 3. İş parçası kontrolü | Malzeme, kaynak geometrisi ve sabitleme | Doğru proses belirlemek |
| 4. İlk taşlama | Düşük ve kontrollü temas | Kaynak fazlalığını güvenli şekilde almak |
| 5. Tesviye | Yüzey geçişi ve çizik yönü | Homojen yüzey oluşturmak |
| 6. Son kontrol | Yüzey, geometri ve kalan kaynak fazlalığı | Sonraki prosese uygunluğu doğrulamak |
Taşlama sırasında göz ve yüz koruması, uygun iş kıyafeti ve iş sahasına göre belirlenen kişisel koruyucu donanım kullanılmalıdır. OSHA'nın taşlama ekipmanları için yayımladığı güvenlik kuralları, koruyucuların uygun şekilde takılmasını ve taşlama işlemlerinde göz/yüz korumasının kullanılmasını vurgulamaktadır. :contentReference[oaicite:3]{index=3}
Kaynak Dikişi Taşlama ile Polisaj Arasındaki Fark
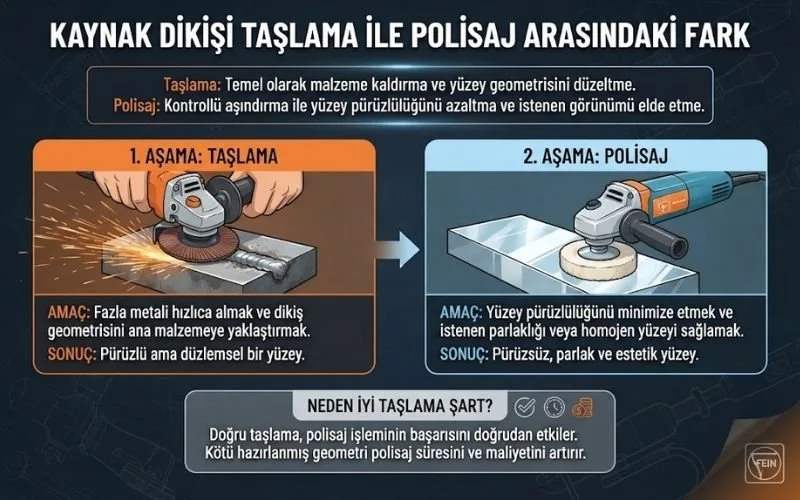
Taşlama temel olarak malzeme kaldırma ve yüzey geometrisini düzeltme işlemidir. Polisaj ise daha kontrollü aşındırma ile yüzey pürüzlülüğünü azaltmayı ve istenen yüzey görünümünü elde etmeyi hedefler.
Bu nedenle yüksek kaynak dikişini doğrudan polisajla gidermeye çalışmak verimli bir yöntem değildir. Önce uygun taşlama aşamasıyla gerekli miktarda metal kaldırılır; ardından yüzey gereksinimine göre daha ince aşındırıcılarla finisaj ve polisaj uygulanır.
İyi bir polisaj sonucu çoğu zaman polisaj makinesinden önce doğru yapılmış taşlama prosesinin sonucudur. Kaynak dikişinin geometrisi doğru hazırlanmazsa sonraki finisaj aşamalarının süresi ve sarf malzemesi tüketimi artabilir.
Kaynak Dikişi Taşlama Makinesi Seçimi Nasıl Yapılır?
Kaynaklı imalat yapan işletmeler için makine seçimi yalnızca satın alma fiyatı üzerinden yapılmamalıdır. Günlük çalışma süresi, kaynak dikişi miktarı, kullanılan malzemeler, operatör sayısı, sarf tüketimi ve bakım ihtiyacı toplam sahip olma maliyetini belirler.
| İşletme Senaryosu | Önerilen Makine Yaklaşımı | Öncelikli Kriter | TCO Açısından Etki |
|---|---|---|---|
| Ağır kaynaklı konstrüksiyon | Profesyonel yüksek performanslı taşlama | Tork ve dayanıklılık | İşlem süresini azaltma potansiyeli |
| Dar erişimli kaynak bölgeleri | Dirsekli veya kompakt taşlama | Erişilebilirlik | Operasyon süresini etkiler |
| Hassas küçük düzeltmeler | Kalıpçı taşlama | Kontrol ve hassasiyet | Sarf tüketimini optimize edebilir |
| Seri üretim | Sabit şeritli sistem | Tekrarlanabilirlik | Operatör süresini etkileyebilir |
| Paslanmaz çelik üretimi | Taşlama + polisaj sistemi | Yüzey kalitesi | Finisaj süresini etkiler |
Profesyonel bir B2B satın alma sürecinde makinenin ilk fiyatı yerine TCO (Toplam Sahip Olma Maliyeti) değerlendirilmelidir. Makinenin dayanıklılığı, sarf malzemesi tüketimi, bakım aralıkları, operatör verimliliği ve duruş maliyetleri birlikte ele alındığında daha gerçekçi bir yatırım değerlendirmesi yapılabilir.
Kaynaklı imalat operasyonunuz için uygun FEIN taşlama çözümünü belirlemek istiyorsanız FEIN Türkiye iletişim sayfası üzerinden teknik bilgi ve ürün yönlendirmesi talep edebilirsiniz.
Sonuç: Kaynak Dikişinde Doğru Taşlama Nasıl Yapılır?
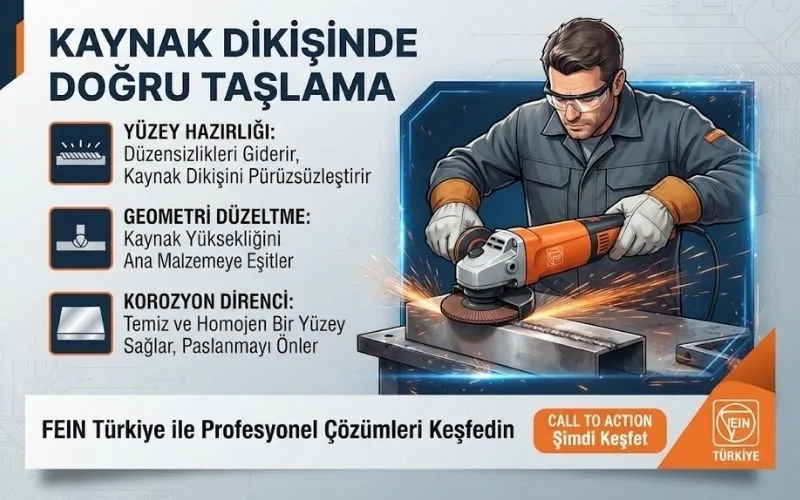
Doğru kaynak dikişi taşlama, yüksek güçlü bir makineyi yüzeye mümkün olduğunca fazla bastırmak anlamına gelmez. Doğru proses; kaynak geometrisinin analiz edilmesi, uygun aşındırıcının seçilmesi, kontrollü devir ve baskı kullanılması ve kaba taşlamadan finisaja kadar aşamaların birbirinden ayrılmasıyla oluşturulur.
Makine seçimi de aynı prensiple yapılmalıdır. Büyük kaynak fazlalıklarında yüksek metal kaldırma kapasitesi, dar alanlarda erişilebilirlik, seri üretimde tekrarlanabilirlik ve paslanmaz çelikte yüzey kalitesi ön plana çıkabilir.
FEIN Türkiye, profesyonel taşlama ve polisaj uygulamaları için farklı makine mimarilerini aynı ürün ekosistemi içerisinde sunmaktadır. FEIN Türkiye ana sayfasından profesyonel güç aletleri ve endüstriyel çözümleri inceleyebilir, uygulamanıza uygun ürün için teknik değerlendirme talep edebilirsiniz.
Taşlama ekipmanlarının güvenli kullanımı konusunda bağımsız teknik referans olarak OSHA'nın Abrasive Wheel Machinery standardı incelenebilir.
Sıkça Sorulan Sorular
Kaynak dikişi neden taşlanır?
Kaynak sonrasında oluşan fazla metalin, sıçrantıların ve yüzey düzensizliklerinin giderilmesi; yüzeyin tesviye edilmesi ve sonraki boya, kaplama veya polisaj işlemlerine hazırlanması için taşlama yapılır.
Kaynak dikişi için hangi taşlama makinesi kullanılır?
Makine seçimi kaynak dikişinin boyutuna, malzemeye, erişim alanına ve istenen yüzey kalitesine bağlıdır. Genel uygulamalarda profesyonel taşlama makineleri, dar bölgelerde ise uygun geometrili özel makineler kullanılabilir.
Kaynak dikişi taşlamada hangi aşındırıcı kullanılmalıdır?
Aşındırıcı seçimi ana malzeme, kaynak metali, kaldırılacak malzeme miktarı ve hedeflenen yüzey kalitesine göre yapılmalıdır. Kaba metal kaldırma ile polisaj hazırlığı için aynı aşındırıcı tercih edilmemelidir.
Kaynak dikişi taşlanırken ana malzeme zarar görür mü?
Evet. Aşırı baskı, yanlış aşındırıcı veya kontrolsüz taşlama ana malzemenin gereğinden fazla kaldırılmasına ve yüzey geometrisinin bozulmasına neden olabilir.
Paslanmaz çelik kaynak dikişi nasıl taşlanır?
Paslanmaz çelikte kontrollü metal kaldırma yapılmalı ve sonraki polisaj aşamasının gereksinimleri dikkate alınmalıdır. Uygun aşındırıcı ve yüzey işlemi sıralaması önemlidir.
Kaynak dikişi taşlama ile polisaj aynı işlem midir?
Hayır. Taşlama daha yüksek miktarda malzeme kaldırarak yüzey geometrisini düzeltmeye odaklanır. Polisaj ise daha ince aşındırma ile yüzey pürüzlülüğünü ve görünümünü iyileştirir.
Dirsekli taşlama makinesi kaynak dikişlerinde ne zaman tercih edilir?
Dar, köşe veya erişimi kısıtlı kaynak bölgelerinde makinenin gövde geometrisi çalışma alanına erişimi kolaylaştırıyorsa dirsekli taşlama makineleri tercih edilebilir.
Kalıpçı taşlama makinesi kaynak dikişi taşlamada kullanılabilir mi?
Evet. Özellikle küçük bölgelerde hassas düzeltme, çapak alma ve erişimi sınırlı yüzey işlemleri için kullanılabilir. Büyük kaynak fazlalıklarının hızlı kaldırılması için ise farklı makine tipleri daha uygun olabilir.
Taşlama taşının maksimum devri neden önemlidir?
Aşındırıcı taşın belirtilen maksimum çalışma hızının aşılması güvenlik riski oluşturabilir. Bu nedenle taşın maksimum devir değeri makinenin çalışma devriyle uyumlu olmalıdır.
Kaynak dikişi taşlama makinesi seçiminde sadece watt değerine bakılır mı?
Hayır. Motor gücünün yanında devir aralığı, tork davranışı, ergonomi, soğutma, güvenlik sistemleri, makine geometrisi ve kullanılacak aşındırıcılarla uyumluluk birlikte değerlendirilmelidir.
Teknik güvenlik notu: Taşlama ekipmanı ve aşındırıcılar her zaman ilgili üreticinin kullanım talimatlarına, işyerinin risk değerlendirmesine ve yürürlükteki iş sağlığı ve güvenliği kurallarına uygun kullanılmalıdır.
0 Yorum
Yorum Bırak
Yorumunuz, incelendikten sonra yayınlanır.