Bu yazıyı yapay zekâ ile özetle Tercih ettiğiniz asistanda bu yazının özetini açın
Paslanmaz çelik (inox) polisaj işleme sürecinde yaşanan en büyük teknik zorluk, malzemenin ısıyı iletmemesi ve hızla ısınarak yüzeyde renk değişimine (kararma) yol açmasıdır. Bu durum hem görsel kaliteyi bozar hem de malzemenin korozyon direncini düşürür.
Paslanmaz Çelikte Isınma Sorunu ve Isı Kontrolü İçin 5 Profesyonel Çözüm
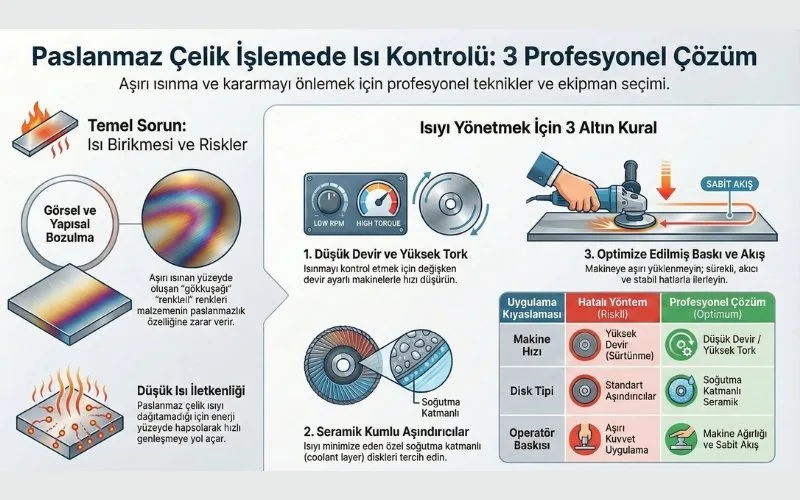
Paslanmaz çelik, estetik ve dayanıklı bir malzeme olsa da işleme sırasında "ısı birikmesi" nedeniyle profesyonelleri zorlayabilir. Isınan malzeme genleşir, yüzeyde gökkuşağı renkleri oluşur ve paslanmazlık özelliği zarar görür. Peki, bu sorun profesyonel yöntemlerle nasıl çözülür?
1. Değişken Devir Ayarlı Makineler Kullanın
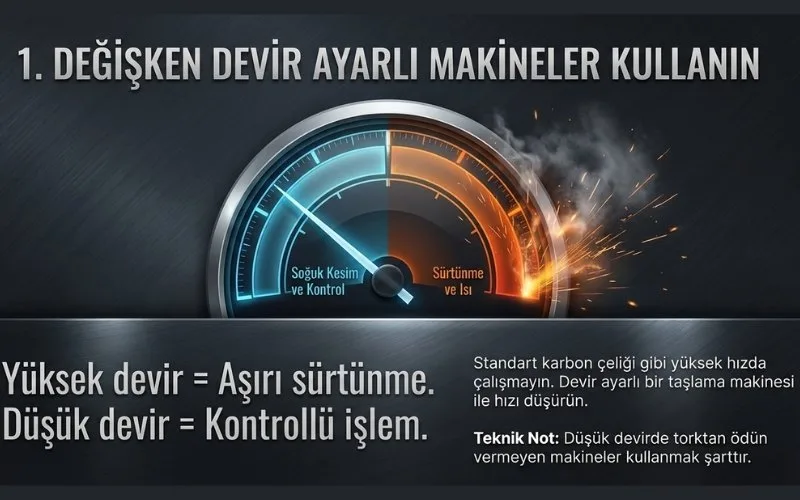
Paslanmaz çelik, standart karbon çeliği gibi yüksek hızlarda işlenmemelidir. Yüksek devir, aşırı sürtünme ve anında ısınma demektir.
Çözüm: Devir ayarlı bir taşlama makinesi (örneğin FEIN dirsekli taşlama makineleri) kullanarak hızı düşürün. Düşük devirde bile torktan ödün vermeyen makineler, ısınmayı kontrol altında tutmanızı sağlar.
2. Doğru Aşındırıcı Seçimi: Seramik Kum Farkı
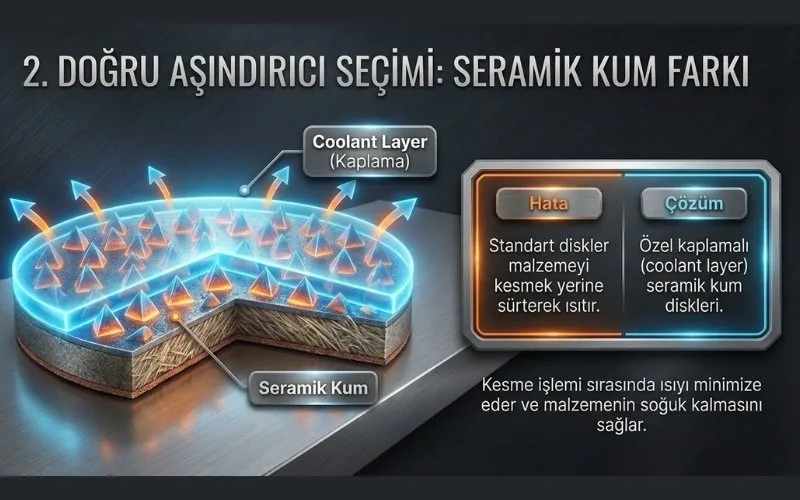
Her taşlama diski paslanmaz çelik için uygun değildir. Standart diskler çabuk dolar ve malzemeyi kesmek yerine sürterek ısıtır.
Çözüm: Isınmayı azaltan özel kaplamalı (coolant layer) seramik kum diskleri tercih edin. Bu diskler, kesme işlemi sırasında ısıyı minimize ederek malzemenin soğuk kalmasına yardımcı olur.
3. Baskı Kuvvetini Optimize Edin
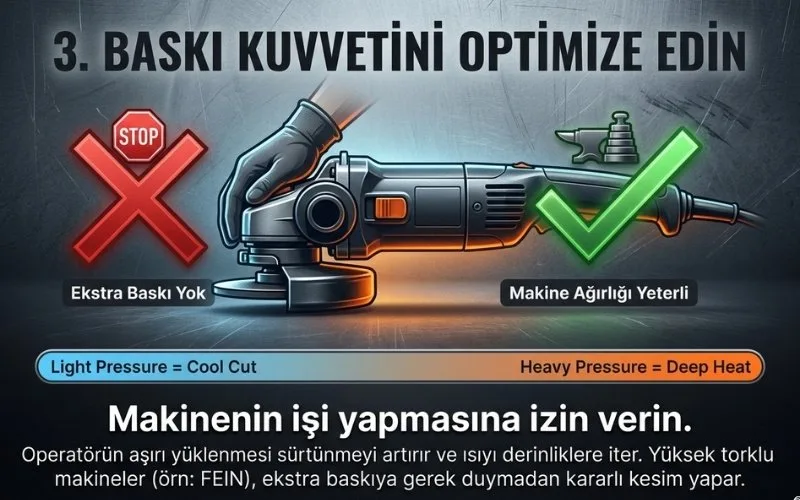
Operatörün makineye aşırı yüklenmesi, sürtünmeyi artırarak ısının malzemenin derinliklerine işlemesine neden olur.
Çözüm: Makinenin kendi ağırlığının ve tork gücünün işi yapmasına izin verin. Düşük devirde yüksek tork verebilen makineler, ekstra baskıya gerek kalmadan daha kararlı bir kesim yapmanıza yardımcı olur.
4. İlerleme Hızı ve Yönü
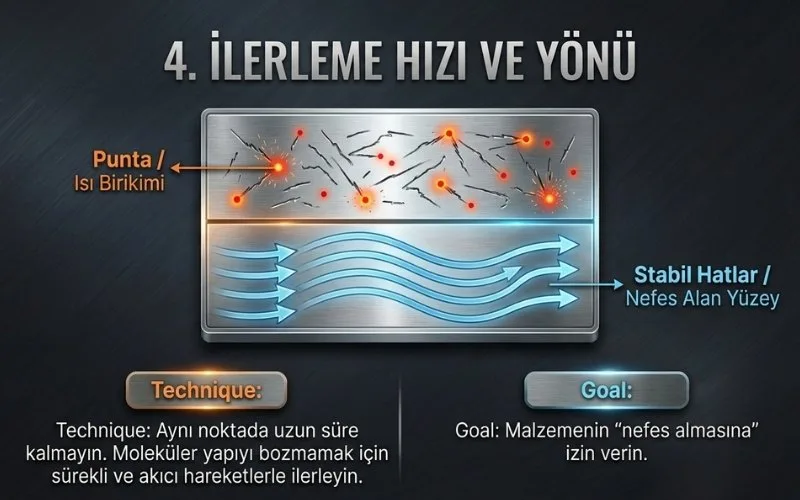
Aynı noktada çok uzun süre kalmak, o bölgede ısının birikmesine ve renk değişimine yol açar.
Çözüm: Sürekli ve akıcı hareketlerle ilerleyin. "Punta" şeklinde yapılan dokunuşlar yerine, malzemenin nefes almasına izin veren uzun ve stabil hatlar çizin.
5. Soğutma ve Yüzey Temizliği
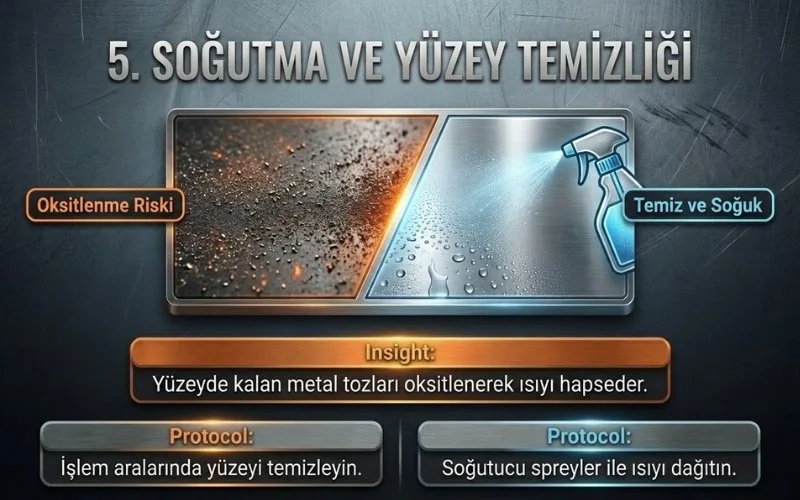
Taşlama sonrası yüzeyde kalan metal tozları oksitlenerek ısının o bölgede hapsolmasına neden olabilir.
Çözüm: İşlem aralarında yüzeyi soğutucu spreyler veya uygun temizleyicilerle arındırın.
Sıkça Sorulan Sorular
Paslanmaz çelikte oluşan morarma (renk değişimi) nasıl geçer?
Eğer ısı çok derine işlemediyse, uygun keçeler ve polisaj pastaları ile yüzey yeniden parlatılabilir. Ancak kalıcı hasarı önlemek için en başından düşük devir ve doğru aksesuar kullanılmalıdır.
Her avuç taşlama paslanmaz çelik için uygun mudur?
Hayır. Paslanmaz çelik için özellikle düşük devirlerde yüksek tork sunan, aşırı yüklenmeye karşı korumalı ve devir ayarlı profesyonel makineler tercih edilmelidir.
Profesyonel ipucu: Paslanmaz çelik işlerinde ısınmayı ve sarf malzeme tüketimini azaltmak için devir ayarlı makineyi ve uygun aşındırıcıyı birlikte seçin. Seçenekler için FEIN paslanmaz çelik polisaj ürünlerine göz atabilirsiniz.
İlginizi Çekebilir: FEIN Taşlama ve Polisaj Makineleri Kategorisi
İlgili yazı: Kaynak Dikişi Taşlama Teknikleri ve Makine Seçimi
0 Yorum
Yorum Bırak
Yorumunuz, incelendikten sonra yayınlanır.