Bu yazıyı yapay zekâ ile özetle Tercih ettiğiniz asistanda bu yazının özetini açın
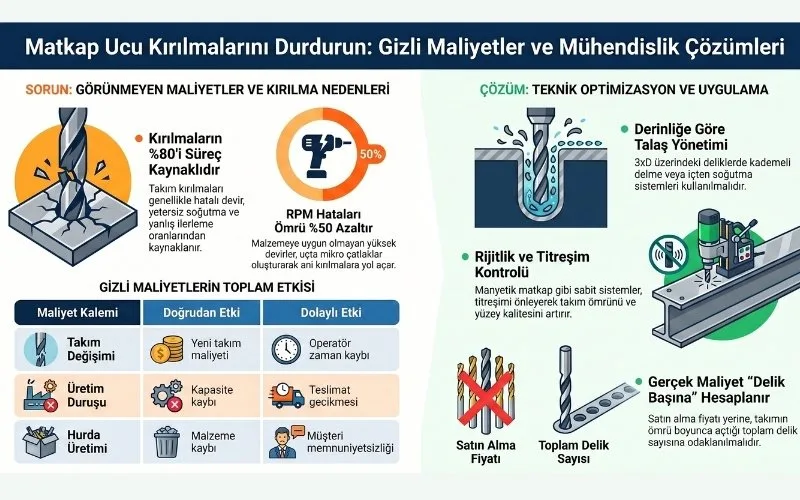
Matkap ucu kırılması, yalnızca takım değişimine neden olan basit bir üretim problemi değildir. Endüstriyel üretim ortamlarında kırılan bir takım; üretim hattının durmasına, işçilik maliyetlerinin yükselmesine, hurda oranlarının artmasına ve teslimat sürelerinin uzamasına neden olabilir. Yapılan saha analizleri, matkap ucu kırılma nedenlerinin büyük bölümünün üretici kaynaklı değil, yanlış proses yönetimi kaynaklı olduğunu göstermektedir.
Endüstriyel delme işlemlerinde takım kırılmalarının başlıca nedenleri yanlış devir seçimi, uygunsuz ilerleme oranı, yetersiz soğutma, yanlış takım seçimi ve operatör kaynaklı hatalardır. Bu nedenle takım ömrünü artırmak isteyen işletmelerin yalnızca takım markasına değil, tüm matkap delme sürecine odaklanması gerekir.
Bu rehberde; üretim tesislerinde en sık karşılaşılan kırılma sebeplerini, bunların maliyet etkilerini ve uygulanabilir mühendislik çözümlerini ele alacağız. Ayrıca delik başına maliyet, takım ömrü ve üretim verimliliği arasındaki ilişkiyi de inceleyeceğiz.
Bir matkap ucunun gerçek maliyeti satın alma fiyatı değil, kullanım ömrü boyunca açtığı toplam delik sayısıdır.
Soru: Hangi malzeme için hangi ucu seçmeliyim?
Cevap: Paslanmaz çelik için HSS-Co (Kobaltlı) veya TCT (Karbür uçlu) ürünler tercih edilmelidir. Genel yapı çelikleri için standart HSS uçlar yeterli olacaktır. Tüm seçenekler için delme ve vidalama makineleri sayfamızdaki yardımcı ekipmanlara göz atabilirsiniz.
Matkap Ucu Kırılmaları İşletmelere Ne Kadar Maliyet Oluşturur?
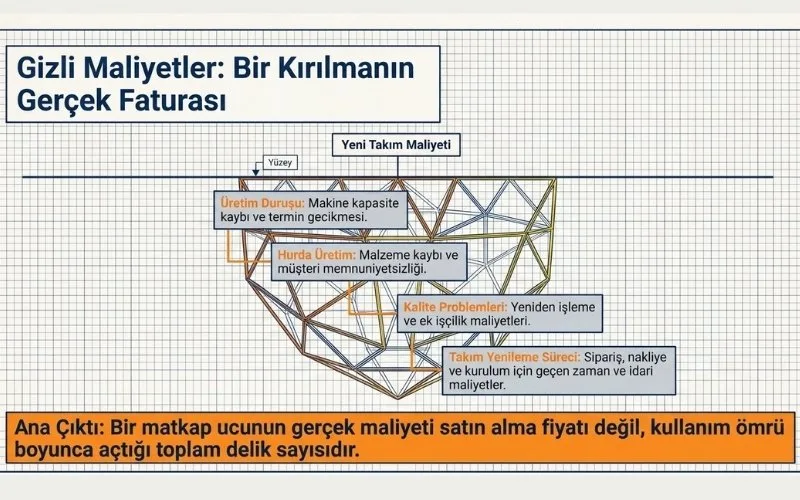
Birçok üretici yalnızca kırılan takımın fiyatını dikkate alır. Ancak gerçek maliyet hesabında üretim duruşları, kalite kayıpları ve operatör müdahaleleri de değerlendirilmelidir.
| Maliyet Kalemi | Doğrudan Etki | Dolaylı Etki |
|---|---|---|
| Takım Değişimi | Yeni takım maliyeti | Operatör zamanı |
| Üretim Duruşu | Kapasite kaybı | Termin gecikmesi |
| Hurda Üretim | Malzeme kaybı | Müşteri memnuniyetsizliği |
| Kalite Problemleri | Yeniden işleme | Ek işçilik |
| Takım Kırılması | Makine duruşu | Verimlilik düşüşü |
Özellikle seri üretim yapan tesislerde takım kırılmaları yıllık bazda binlerce hatta on binlerce dolarlık gizli maliyet oluşturabilir.
Matkap Ucu Ömrünü Belirleyen Temel Parametreler Nelerdir?
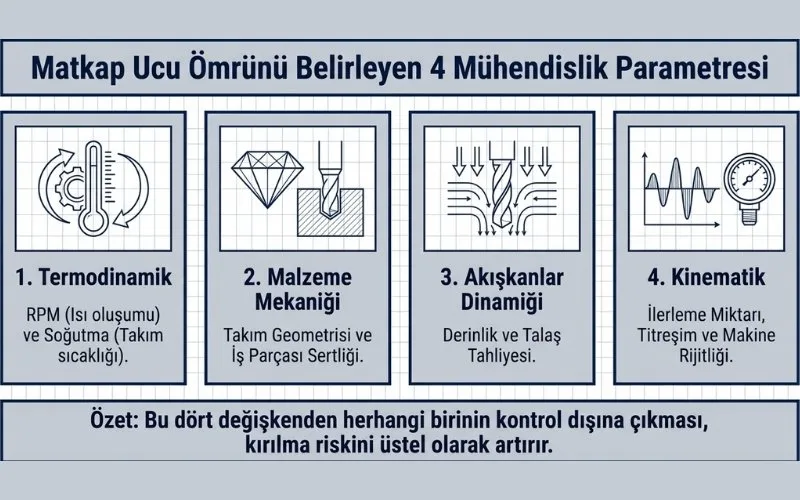
Matkap ucu ömrü yalnızca takım kalitesine bağlı değildir. Delme operasyonunda görev alan tüm değişkenler takım performansını etkiler.
| Parametre | Etkisi |
|---|---|
| RPM | Isı oluşumu ve aşınma |
| İlerleme Miktarı | Kesme kuvveti |
| Malzeme Sertliği | Takım yükü |
| Soğutma | Takım sıcaklığı |
| Titreşim | Mikro çatlak oluşumu |
| Takım Geometrisi | Talaş tahliyesi |
Bu değişkenlerden herhangi birinin kontrol dışına çıkması takım kırılma riskini ciddi şekilde artırabilir.
1. Yanlış RPM Kullanımı
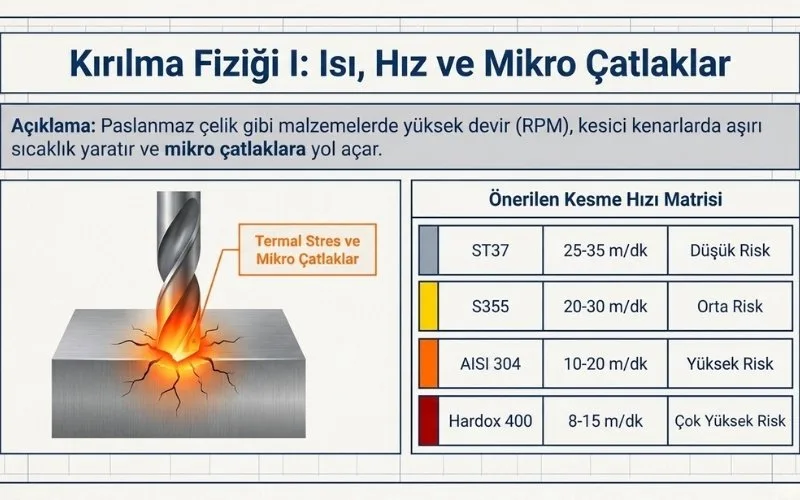
RPM hesaplama hataları, sık karşılaşılan takım kırılma nedenlerinden biridir. Malzeme değiştiği hâlde aynı devir değerleriyle çalışmaya devam etmek yaygın bir hatadır.
Özellikle paslanmaz çelik delme işlemlerinde yüksek RPM kullanılması takım ucunda aşırı sıcaklık oluşmasına neden olur. Bu sıcaklık artışı, kesici kenarlarda mikro çatlaklar oluşturarak takımın kırılmasına yol açabilir.
| Malzeme | Önerilen Kesme Hızı (m/dk) | Risk Seviyesi |
|---|---|---|
| ST37 | 25-35 | Düşük |
| S355 | 20-30 | Orta |
| AISI 304 | 10-20 | Yüksek |
| Hardox 400 | 8-15 | Çok Yüksek |
Doğru delme hızı hesaplama işlemi yapılmadan kullanılan yüksek devirler takım ömrünü belirgin biçimde kısaltır.
Çözüm: Malzeme sertliğine ve uç çapına göre devir ayarı yapın. Manyetik matkap sistemleri arasında yer alan devir ayarlı modeller, her çap için ideal hızı seçmenize olanak tanır.
2. Yanlış Matkap Ucu Seçimi
Matkap ucu seçimi, takım performansını belirleyen en önemli mühendislik kararlarından biridir. Her takım tipi her malzemede aynı sonucu vermez.
| Takım Türü | Kullanım Alanı | Avantajı |
|---|---|---|
| HSS Matkap Ucu | Genel çelik uygulamaları | Ekonomik çözüm |
| Kobalt Alaşımlı | Paslanmaz çelik | Yüksek sıcaklık dayanımı |
| Karbür Matkap Ucu | Sert malzemeler | Uzun takım ömrü |
| Kaplamalı Takımlar | Seri üretim | Düşük aşınma |
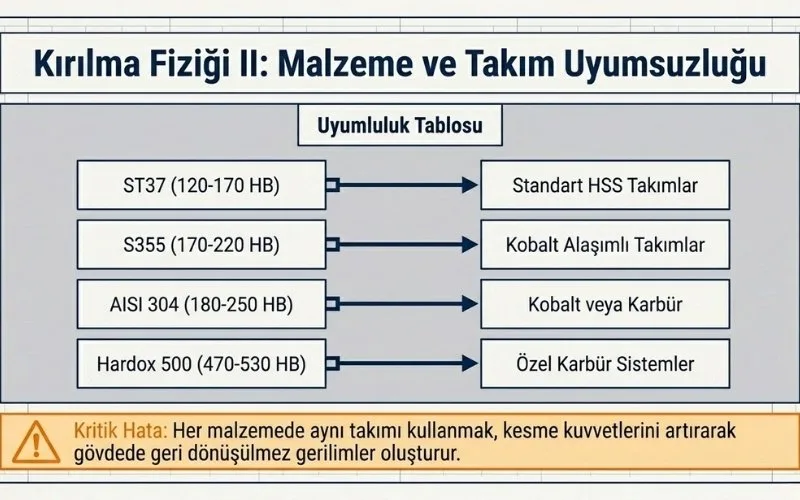
Yanlış takım seçimi, kesme kuvvetlerini artırarak takım gövdesinde gerilim oluşturur ve kırılma riskini yükseltir.
3. Yetersiz Soğutma ve Yağlama
Takım ömrü optimizasyonu çalışmalarında en fazla göz ardı edilen konulardan biri soğutma sistemidir. Kesme bölgesinde oluşan sıcaklığın kontrol edilememesi takım sertliğinin düşmesine neden olur.
Özellikle yüksek alaşımlı çeliklerde ve paslanmaz malzemelerde etkili soğutma kullanılmaması takım ömrünü dramatik şekilde azaltabilir.
| Soğutmanın Görevi | Sağladığı Fayda |
|---|---|
| Sıcaklık Kontrolü | Daha uzun takım ömrü |
| Sürtünme Azaltma | Daha düşük aşınma |
| Talaş Tahliyesi | Daha güvenli delme |
| Yüzey Kalitesi | Daha hassas delikler |
Profesyonel üretim ortamlarında kullanılan FEIN manyetik matkap çözümleri, stabil çalışma koşulları sağlayarak takım performansının korunmasına yardımcı olabilir.
Çözüm: Daima içten soğutma sistemini kullanın. Fein aksesuar ve sistemleri içerisinden temin edebileceğiniz yüksek kaliteli kesme yağları ve spreyleri, ucun ısınmasını engelleyerek sürtünmeyi minimize eder.
4. Talaş Tahliyesinin Yetersiz Olması
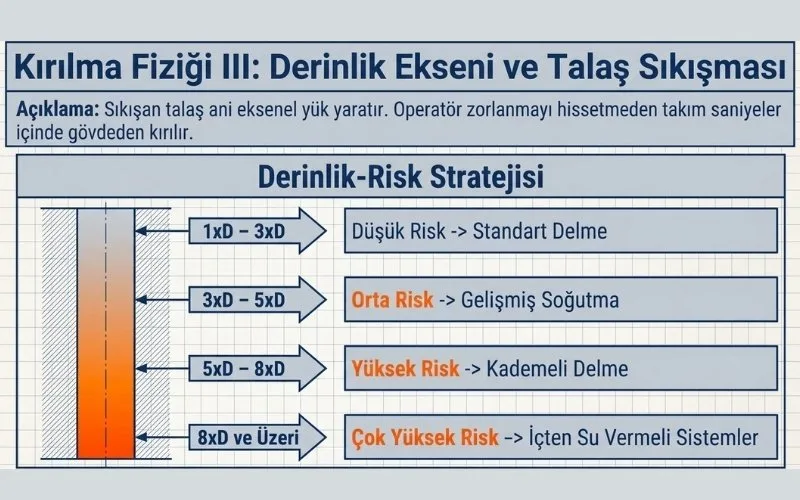
Birçok işletme takım kırılmalarını yalnızca devir veya takım kalitesi ile ilişkilendirir. Ancak saha incelemelerinde özellikle derin delik uygulamalarında yetersiz talaş tahliyesinin ciddi bir risk oluşturduğu görülmektedir. Talaşın delik içerisinde sıkışması, takım üzerinde ani eksenel yük meydana getirir ve bu yük takımın kırılmasına neden olabilir.
Özellikle 3xD ve üzerindeki delik derinliklerinde talaş yönetimi kritik hale gelir. Bu nedenle metal delme teknikleri içerisinde talaş tahliyesi, kesme parametreleri kadar önemlidir.
Özellikle derin delik uygulamalarında derin delik delme teknikleri ve talaş tahliye yöntemleri kritik önem taşır.
| Delik Derinliği | Risk Seviyesi | Önerilen Yöntem |
|---|---|---|
| 1xD - 3xD | Düşük | Standart delme |
| 3xD - 5xD | Orta | Gelişmiş soğutma |
| 5xD - 8xD | Yüksek | Kademeli delme |
| 8xD ve üzeri | Çok Yüksek | İçten soğutmalı sistemler |
Talaş sıkışması sonucu oluşan kırılmalar genellikle ani meydana gelir. Operatör çoğu zaman takımın zorlandığını fark edemez ve takım gövdesi kırılır.
Doğru devir seçimleri hakkında daha detaylı bilgi için kesme hızı ve takım ömrü ilişkisi üzerine hazırlanan teknik kaynaklar incelenebilir.
5. Operatör Kaynaklı Yan Yükler
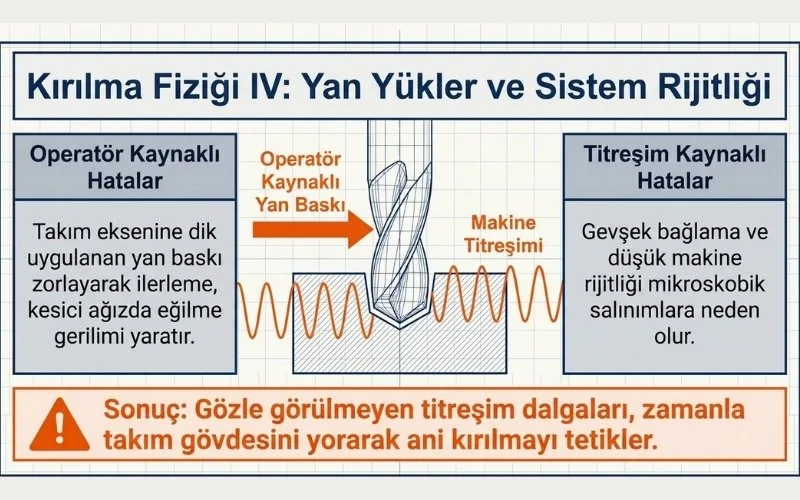
Takım kırılması problemlerinin önemli bir bölümü operatör kaynaklı yüklerden oluşmaktadır. Delme işlemi sırasında takım eksenine dik kuvvet uygulanması, kesici gövde üzerinde eğilme gerilimi oluşturur.
Bu durum özellikle el tipi matkaplarda ve sabitlenmemiş iş parçalarında sık görülmektedir.
| Operatör Hatası | Sonuç |
|---|---|
| Yan baskı uygulamak | Takım eğilmesi |
| Zorlayarak ilerleme | Kesici ağız kırılması |
| Dengesiz ilerleme | Mikro çatlak oluşumu |
| Parçayı sabitlememek | Titreşim ve kırılma |
Özellikle yüksek hassasiyet gerektiren üretimlerde manyetik matkap sistemleri ve rijit sabitleme çözümleri kullanılması takım ömrünü önemli ölçüde artırabilir.
Çözüm: Çalışma yüzeyinin temiz, boyasız ve düz olduğundan emin olun. İnce malzemelerde manyetik tutuşu artırmak için alt kısma çelik plaka desteği yapın. FEIN’ın VersaMAG manyetik sistemler teknolojisi, bu konuda en güvenli sabitleme çözümlerini sunar.
6. Malzeme Sertliği ile Takım Uyumsuzluğu
Matkap ucu neden kırılır sorusunun en kritik cevaplarından biri de malzeme-takım uyumsuzluğudur. Birçok işletme aynı takımı farklı malzemelerde kullanmaya çalışmaktadır.
Oysa her malzemenin farklı mekanik özellikleri vardır. Özellikle yüksek sertlik değerine sahip çeliklerde standart HSS takımların kullanılması takım ömrünü ciddi şekilde azaltmaktadır.
| Malzeme | Sertlik (HB) | Önerilen Takım |
|---|---|---|
| ST37 | 120-170 | HSS |
| S355 | 170-220 | Kobalt Alaşımlı |
| AISI 304 | 180-250 | Kobalt veya Karbür |
| Hardox 400 | 370-430 | Karbür |
| Hardox 500 | 470-530 | Özel Karbür Sistemler |
Yanlış takım kullanımı yalnızca kırılma riskini artırmaz. Aynı zamanda yüzey kalitesini düşürür ve üretim süresini uzatır.
7. Titreşim ve Makine Rijitliği Problemleri
Yapılan saha incelemelerinde takım kırılmalarının önemli bir bölümünün doğrudan titreşim kaynaklı olduğu görülmektedir. Düşük rijitliğe sahip sistemlerde oluşan mikroskobik salınımlar, zamanla takım gövdesinde çatlak oluşmasına neden olur.
Bu çatlaklar başlangıçta görünmez olsa da belirli bir süre sonra ani takım kırılması şeklinde ortaya çıkar.
| Titreşim Kaynağı | Etkisi |
|---|---|
| Gevşek bağlama | Delik sapması |
| Düşük makine rijitliği | Takım ömrü kaybı |
| Dengesiz takım | Yüzey kalitesi bozulması |
| Yanlış ilerleme | Mikro çatlak oluşumu |
Takım ömrünü belirleyen en önemli faktörlerden biri yalnızca takımın kalitesi değil, sistemin toplam rijitliğidir.
Matkap Ucu Kırılmalarını Önlemek İçin Profesyonel İpuçları Nelerdir?
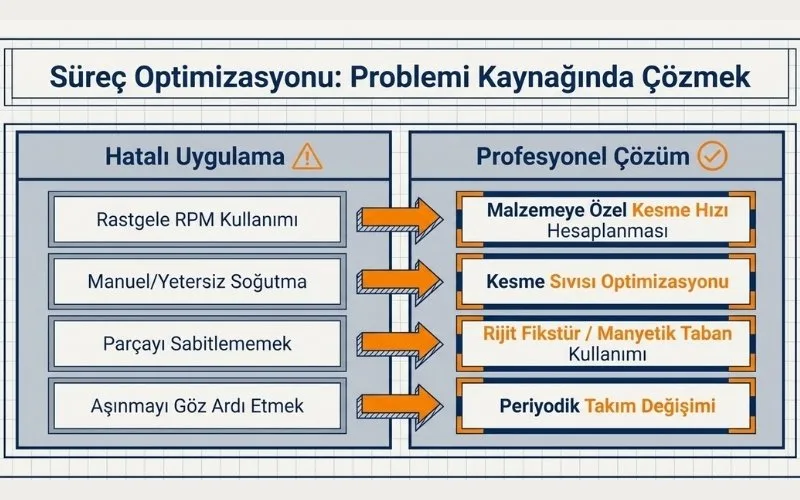
Üretim tesislerinde uygulanan bakım ve proses optimizasyon çalışmaları, takım kırılmalarının önemli bölümünü ortadan kaldırabilir.
| Yapılan Hata | Profesyonel Çözüm |
|---|---|
| Rastgele RPM kullanımı | Kesme hızı hesaplamak |
| Yetersiz soğutma | Kesme sıvısı optimizasyonu |
| Yanlış takım seçimi | Malzemeye uygun takım belirlemek |
| Parçayı sabitlememek | Rijit fikstür kullanmak |
| Aşınmış takım kullanmak | Periyodik takım değişimi |
Matkap Ucu Kırılmalarının Nedenleri Nelerdir?
Kapsamlı Analiz Tablosu
| Kırılma Nedeni | Teknik Açıklama | Malzeme/Uygulama Etkisi | Önleme Stratejisi | Risk Seviyesi | Maliyet Etkisi (Inferred) |
| Yanlış RPM Kullanımı | Yüksek devirlerde kesici kenarlarda aşırı sıcaklık ve mikro çatlak oluşumu meydana gelir. | Paslanmaz çelik gibi malzemelerde yüksek devir (RPM) kullanımı riski artırır. | Doğru kesme hızı hesaplaması ve malzemeye uygun devir seçimi yapılmalıdır. | Çok Yüksek (Hardox) / Yüksek (AISI 304) | Takım ömrünü kısaltarak takım değişim maliyetlerini ve duruş sürelerini artırır. |
| Malzeme Sertliği ile Takım Uyumsuzluğu | Sert malzemelerde yanlış uç kullanımı kesme kuvvetlerini ve takım üzerindeki yükü aşırı artırır. | Hardox gibi yüksek sertlikteki malzemelerde standart (HSS) takımların kullanılması. | Malzeme sertliğine uygun uç (Kobalt alaşımlı veya Karbür) seçilmelidir. | Çok Yüksek | Hatalı seçim nedeniyle çok kısa sürede takım kaybı ve düşük yüzey kalitesi maliyetleri oluşur. |
| Talaş Tahliyesinin Yetersiz Olması | Talaşın delik içinde sıkışması takım üzerinde ani eksenel yük oluşturarak gövdenin kırılmasına neden olur. | Özellikle ve üzeri derin delik uygulamalarında risk yüksektir. | Kademeli delme (gagalamalı) veya içten soğutmalı sistemler tercih edilmelidir. | Yüksek ( - ) / Çok Yüksek () | Ani kırılmalar nedeniyle makine duruşuna ve potansiyel iş parçası hurdasına neden olur. |
| Yetersiz Soğutma ve Yağlama | Kesme bölgesindeki sıcaklığın kontrol edilememesi takım sertliğinin düşmesine ve sürtünmenin artmasına yol açar. | Yüksek alaşımlı çeliklerde ve paslanmaz malzemelerde risk dramatiktir. | Kesme sıvısı optimizasyonu ve etkili soğutma sistemleri kullanılmalıdır. | Kritik | Hızlı aşınma nedeniyle parça başına takım maliyetini yükseltir ve kalite kayıplarına yol açar. |
| Titreşim ve Makine Rijitliği Problemleri | Sistemdeki mikroskobik salınımlar zamanla takım gövdesinde yorulma ve görünmez çatlaklar oluşturur. | Düşük rijitliğe sahip makinelerde ve gevşek bağlamalarda risk artar. | Rijit fikstür kullanımı ve yüksek rijitliğe sahip manyetik matkap sistemleri. | Yüksek | Beklenmedik takım kırılmaları nedeniyle üretim hattı duruşlarına ve termin gecikmelerine yol açar. |
| Operatör Kaynaklı Yan Yükler | Takım eksenine dik uygulanan kuvvetler, kesici gövde üzerinde eğilme gerilimi ve kırılma oluşturur. | El tipi matkaplarda ve sabitlenmemiş iş parçalarında sık görülür. | İş parçasının rijit sabitlenmesi ve manyetik matkap gibi stabil çözümlerin kullanılması. | Orta / Yüksek | Operatör müdahale süresini artırır ve verimlilik düşüşüne bağlı dolaylı maliyetler oluşturur. |
Eğer işletmenizde sık sık matkap ucu kırılması problemi yaşanıyorsa, yalnızca takım değiştirerek çözüm aramak yerine prosesin tamamını değerlendirmek gerekir. FEIN Türkiye tarafından sunulan profesyonel delme çözümleri ve manyetik matkap sistemleri, yüksek hassasiyet ve uzun takım ömrü hedefleyen işletmeler için değerlendirilebilir.
Fein Uzman Bakış Açısı ile Sonuç ve Değerlendirme: Matkap Ucu Ömrünü Artırmanın En Etkili Yolu Nedir?
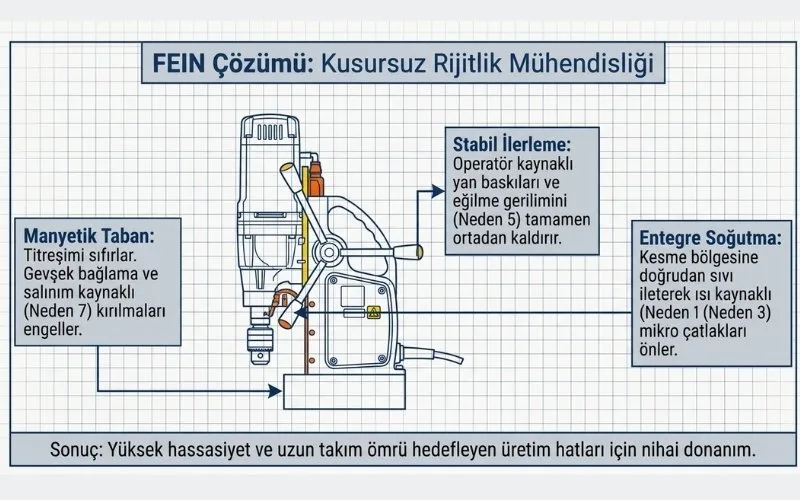
Matkap ucu kırılması problemleri incelendiğinde, asıl sorunun çoğu zaman takım kalitesi değil proses yönetimi olduğu görülmektedir. Saha verileri, takım kırılmalarının önemli bölümünün yanlış RPM hesaplama, hatalı delme parametreleri, yetersiz soğutma ve uygun olmayan takım seçiminden kaynaklandığını göstermektedir.
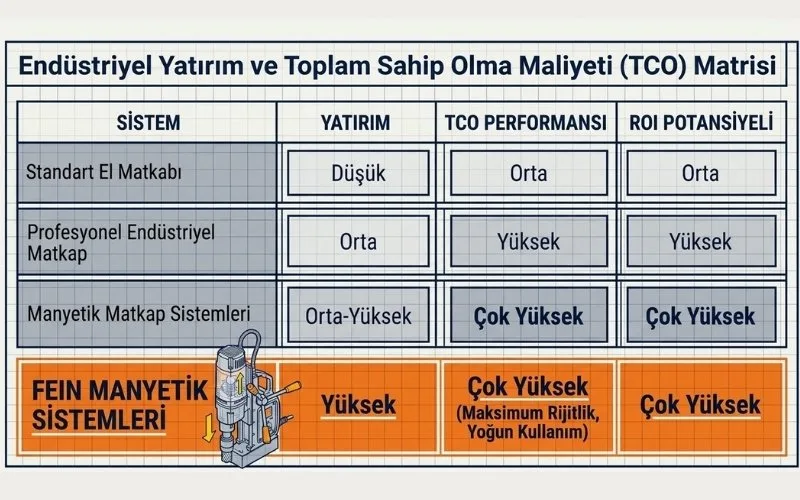
Özellikle yüksek hacimli üretim yapan işletmelerde yalnızca takım fiyatına odaklanmak yerine delik başına maliyet yaklaşımının benimsenmesi daha doğru sonuçlar verir. Daha düşük maliyetli bir takım ilk satın alma aşamasında avantajlı görünse de kısa takım ömrü nedeniyle toplam maliyetleri artırabilir.
Profesyonel işletmeler için hedef yalnızca takım kırılmalarını azaltmak değil, aynı zamanda üretim hattı verimliliğini artırmak olmalıdır. Bunun için doğru takım seçimi, doğru kesme parametreleri, düzenli bakım ve proses optimizasyonu birlikte değerlendirilmelidir.
FEIN manyetik matkap sistemleri gibi profesyonel çözümler; daha yüksek rijitlik, daha kontrollü çalışma ve daha uzun takım ömrü sağlayarak işletmelerin üretim maliyetlerini düşürmesine yardımcı olabilir.
Takım kırılmalarını önlemenin yolu daha pahalı takım satın almak değil, doğru mühendislik yaklaşımı ile tüm delme sürecini optimize etmektir.
Sık Sorulan Sorular (SSS)
Matkap ucu neden kırılır?
En yaygın nedenler yanlış RPM kullanımı, yetersiz soğutma, hatalı takım seçimi, talaş sıkışması ve operatör kaynaklı yan yüklerdir.
Matkap ucu ömrünü en çok etkileyen faktör nedir?
Kesme hızı ve sıcaklık kontrolü takım ömrünü doğrudan etkileyen en önemli parametrelerdir.
Paslanmaz çelik delerken neden takım daha hızlı aşınır?
Paslanmaz çelik yüksek sıcaklık oluşturur ve işleme sırasında sertleşme eğilimi gösterir. Bu durum takım üzerindeki yükü artırır.
HSS ve karbür matkap ucu arasındaki fark nedir?
HSS takımlar daha ekonomik çözümler sunarken karbür takımlar daha yüksek sertlik ve daha uzun takım ömrü sağlar.
Manyetik matkap kullanımı takım ömrünü artırır mı?
Evet. Daha rijit çalışma koşulları sağladığı için titreşimi azaltır ve takımın daha stabil çalışmasına yardımcı olur.
Delik başına maliyet nasıl hesaplanır?
Takım maliyeti, açılan toplam delik sayısına bölünerek hesaplanabilir. Ancak işçilik ve duruş maliyetleri de değerlendirilmelidir.
Yanlış RPM kullanımı ne gibi sorunlar oluşturur?
Aşırı sıcaklık, yüzey bozulması, hızlı aşınma ve takım kırılması gibi problemlere neden olabilir.
Derin delik uygulamalarında en büyük risk nedir?
Talaş tahliyesinin yetersiz olması ve talaş sıkışmasıdır.
Takım ömrü optimizasyonu nasıl yapılır?
Doğru takım seçimi, uygun kesme parametreleri, etkili soğutma ve düzenli bakım ile optimize edilebilir.
Endüstriyel delme sistemleri seçerken nelere dikkat edilmelidir?
Malzeme türü, üretim hacmi, tolerans beklentisi, ROI ve toplam sahip olma maliyeti birlikte değerlendirilmelidir.
0 Yorum
Yorum Bırak
Yorumunuz, incelendikten sonra yayınlanır.